Sæt en kæbeknuser og en kegleknuser på den samme granitaflejring, og begge vil bryde sten. Sæt dem i den samme plads i et flowsheet, og en af dem vil fejle jobbet. Det er det praktiske svar bag spørgsmålet "hvilken er bedre, en kegleknuser eller en kæbeknuser" - sammenligningen bliver først meningsfuld, når du ved, hvilken fase af kredsløbet du køber til.
I et normalt tilslags- eller mineanlæg er de to maskiner slet ikke rivaler. En kæbeknuser tager afløbssten på 500 til 1.000 mm og reducerer den til omkring 100 til 200 mm. En kegleknuser tager det 100 til 200 mm produkt og reducerer det til 40 mm, 20 mm eller 0 til 10 mm fremstillet sand. At købe den ene, hvor den anden hører hjemme, er den dyreste fejl, vi ser i anlægsdesign, fordi den forkerte maskine ikke bare yder dårligere - den ødelægger økonomien i alle trin bag den.
Denne artikel dækker mekanismen for hver maskine, de fodringsforhold, hver enkelt tolererer, de reelle faktorer for omkostningerne pr. ton og de spørgsmål, du bør besvare, før du underskriver en indkøbsordre.
Det korte svar: Scene betyder mere end maskinen
Til hård, slibende sten er kæbeknuseren det rigtige valg til første trin, og kegleknuseren er det rigtige valg for hvert trin efter det. Den enkelte sætning løser de fleste reelle valgbeslutninger. Undtagelserne er snævre og nemme at teste: Blødt eller mellemhårdt materiale med en lille tilførsel, meget lav tonnage eller krav om et meget kubisk produkt, som alle kan flytte svaret.
Køb en kæbeknuser når
- Topfoderstørrelsen er over 300 mm og kan nå 1.000 mm eller mere.
- Materialet er hårdt, blokeret eller kommer vådt og klistret med ler.
- Du har brug for en primær fase, der kører med minimum supervision.
- Din nedstrøms kegle eller slaglegeme har brug for en ensartet fremføring på 100 til 200 mm.
- Budget pr. enhed installeret kapacitet er en prioritet i den grove ende.
Køb en kegleknuser når
- Målproduktet er 40 mm, 20 mm eller finere, inklusive fremstillet sand.
- Foderet er allerede reduceret til under ca. 300 mm og kan sigtes.
- Materialet er mellemhårdt til meget hårdt, såsom granit, basalt eller kvartsit.
- Du har brug for høj tonnage pr. installeret kilowatt ved fine indstillinger.
- Dit anlæg kan levere en konstant, kvælningsfodret, tør foderstrøm.
En-maskine kufferten: hvis dit foder allerede er under ca. 300 mm og dit mål er 20 mm eller finere, så spring kæben helt over og køb en kegle. Hvis dit foder er 800 mm, og dit mål er 150 mm for en vejbasekontrakt, kan en kæbe alene være nok, og en kegle ville være spildt kapital.
Kæbeknuser vs kegleknuser: Side-by-side sammenligning
Tabellen nedenfor er den hurtigste måde at se, hvor de to maskiner adskiller sig. Læs det som et screeningsværktøj frem for et specifikationsark, fordi kapacitet og produktstørrelse altid afhænger af den specifikke model og kammer, du installerer.
| Faktor | Kæbeknuser | Kegleknuser |
|---|---|---|
| Typisk kredsløbstrin | Primær, lejlighedsvis sekundær i små planter | Sekundær, tertiær eller kvartær |
| Brydemekanisme | Kompression mellem en fast kæbeplade og en svingende kæbeplade | Kompression af en roterende kappe inde i en stationær skålforing |
| Arbejdsreduktionsforhold | Omkring 4:1, op til 6:1 i gunstige bjergarter | Cirka 3:1 til 4:1 pr. maskine |
| Typisk maksimal foder | 500 mm til over 1.000 mm afhængig af model | 200 til 300 mm med et standardkammer, 80 til 150 mm med et kort hoved |
| Typisk produkt P80 | 100 til 200 mm | 20 til 50 mm sekundær, 10 til 25 mm eller finere tertiær |
| Fodertilstandstolerance | Klarer vådt, klistret og lerrigt foder | Kræver tørt, rent, choker-fodret materiale |
| Partikelform | Fladere, mere slaskede partikler | Mere kubisk, især ved et lavt reduktionsforhold |
| Kapacitet pr. installeret kilowatt ved fine størrelser | Lav | Høj |
| Relativ kapitalomkostning ved samme tonnage | Laver | Højer |
| Vigtigste sliddele | Faste og bevægelige kæbeplader, vippeplade, kindplader | Kappe, skålforing, fatningsforing |
| Indstillingsjustering | Shims, kiler eller hydrauliske | Hydraulikcylindre eller fjederudløser |
| Overbelastningsbeskyttelse | Toggle pladebøjninger eller knækker som en offerdel | Hydraulisk aflastning, fjederudløser, trampjernspassage |
| Fejltilstand, når den anvendes forkert | Produktet er for groft til næste trin, høj cirkulationsbelastning | Kammerpakning, ujævnt foringsslitage, beskadiget hovedaksel |
| Bedste ansøgning | Første fase af enhver hard-rock plante | Finreduktion og fremstillet sand |
Hvordan en kæbeknuser knækker sten
Mekanismen
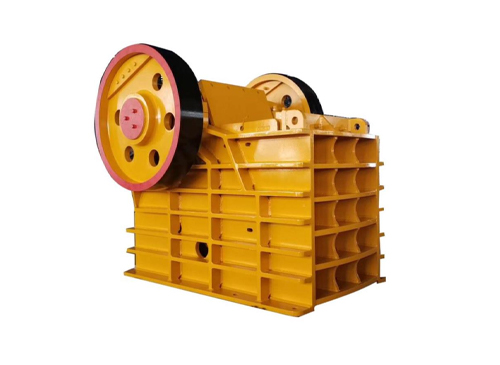
En kæbeknuser er en kompressionsmaskine. En hærdet fast kæbeplade sidder på den ene side af kammeret, og en bevægelig kæbeplade svinger mod den på en excentrisk aksel drevet af kileremme og et svinghjul. Stenen klemmes, og når den bevægelige kæbe trækker sig tilbage, falder det knækkede materiale mod udløbsåbningen. Vippepladen udfører to opgaver: den overfører kraft, og den fungerer som den offerkomponent, der svigter først under en overbelastning, og beskytter akslen og lejerne.
Hvad der egentlig sætter kapaciteten
Fire variabler dominerer gennemløbet: den lukkede sideindstilling, det excentriske slag, omdrejningshastigheden og fremføringsgradationen. En kæbeknuser, der fodres med en korrekt sorteret blanding, kører langt mere effektivt end en, der fodres med en enkelt grov klumpstørrelse, fordi de fine partikler fylder hulrummene og lader de grove partikler bryde mod hinanden. Det er vores erfaring, at dårlig foderkontrol kan skære en kæbes output med 20 til 40 procent uden nogen mekanisk fejl overhovedet. Fodermateriale bør præsenteres i hele kammerets bredde, aldrig dumpet i en enkelt bunke i den ene ende.
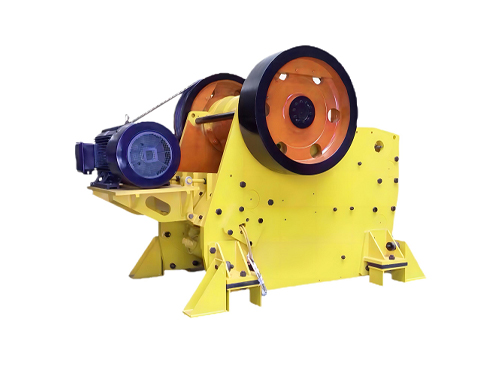
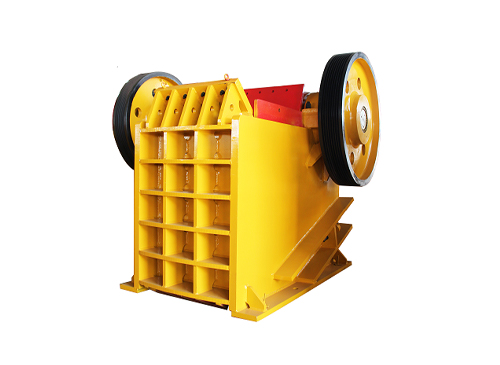 PE kæbeknuser PE-seriens kæbeknuser opfylder de nationale standarder med hensyn til dens specifikationer og parametre. Kæbeknuserne anvendes generelt til primær knusning og bred... Se produkt →
Hvor grænserne går
Den mest almindelige dimensioneringsfejl er at tilføre sten større end kammeret kan acceptere. Som en arbejdsregel bør den største klump ikke være mere end 80 til 85 procent af foderåbningens bredde, og fladt eller aflangt sten skal holdes endnu mindre, fordi det nemt bygger bro. Kæbeknusere producerer også et relativt flaget produkt, så et anlæg, der forsøger at lave et 20 mm specifikationstilslag alene med en kæbe, ender med overskydende recirkulerende belastning og en overanstrengt skærm.
Hvordan en kegleknuser knækker sten
Laminering inde i et choke-forsynet kammer
En kegleknuser erstatter den flade kæbegeometri med en konisk kappe, der roterer inde i en skålforing. Den excentriske rotation skaber et kontinuerligt lukkende og åbne mellemrum omkring kammeret, så materialet knuses mange gange, når det falder ned. Denne laminering er det, der giver et finere og bedre formet produkt end en kæbe med samme reduktionsforhold.
Den kritiske driftstilstand er chokertilførsel. Kammeret skal holdes fuldt, så knusning mellem partikler gør det meste af arbejdet. En kegleknuser, der er udsultet for foder, vil ikke nå sin nominelle kapacitet, vil producere et grovere og mere aflangt produkt og vil slide sine foringer ujævnt. En overspændingsbeholder over knuseren plus en feeder med variabel hastighed og en niveausensor er ikke ekstraudstyr - det er en del af maskinens ydeevnespecifikation.
Kammertyper og hvad de ændrer
Det samme knuserhus kan normalt acceptere flere linerprofiler: groft, medium, fint og ekstra fint, og i nogle intervaller et standardhoved og en korthovedversion. Et groft kammer accepterer et større foder, men afslutter grovere. Et fint kammer accepterer en mindre tilførsel og producerer et meget finere produkt ved en lavere gennemstrømning. At vælge kammeret er derfor en produktionsbeslutning, ikke en tilbehørsbeslutning, og den bør træffes sammen med skærmskæringspunkterne for hele kredsløbet.
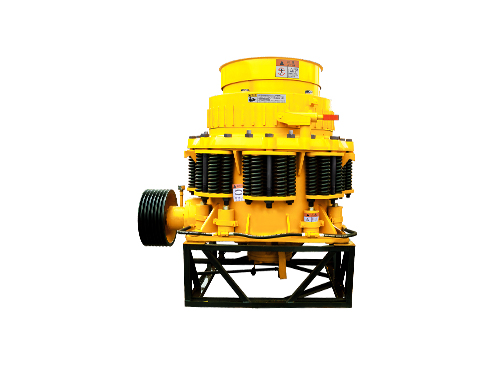
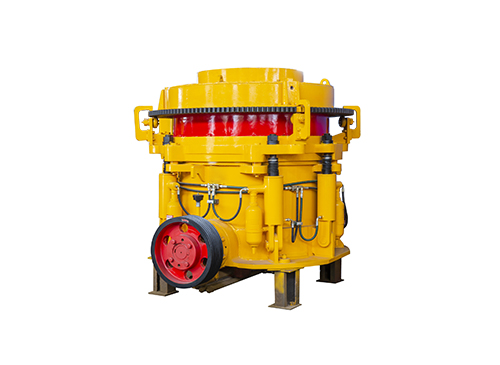 Flercylindret hydraulisk kegleknuser Avanceret design; Al hydraulisk drift; Høj reduktionseffektivitet lavt forbrug; Robust og pålideligt design til hårde sten; Nem betjening og vedligeholdelse; Se produkt →
Hydraulisk kontra fjeder design
Fjeder- og sammensatte kegleknusere frigiver trampjern ved at komprimere en fjederpakke, hvilket begrænser den knusekraft, de kan holde. Hydrauliske designs, især de enkelt- og flercylindrede typer, justerer indstillingen hydraulisk, passerer trampet metal gennem en aflastningscylinder og gør det muligt at rydde kammeret hurtigt efter en blokering. Ved slibende, hårde sten betaler de hydrauliske typer deres højere indkøbspris tilbage gennem reduceret nedetid og mere stabil produktstørrelse.
Hvor hver maskine hører hjemme i knusekredsløbet
Samlet reduktion er det antal, der afgør, hvor mange etaper du har brug for. At reducere 800 mm sten til et 20 mm produkt er et 40:1 job. Da en kæbe opnår ca. 4:1 og en kegle opnår ca. 3:1 til 4:1 pr.
Fase 1 - Primær
Kæbeknuser tilføres direkte af dumper eller gravemaskine, ofte gennem en vibrerende grizzly-føder, der skalperer fine partikler før kammeret. Udgang P80 typisk 100 til 200 mm.
Fase 2 - Sekundær
En standard-hoved eller multi-cylindret kegleknuser tilført af sigtet primærprodukt. Udgang P80 typisk 20 til 50 mm, med en cirkulerende belastning tilbage fra skærmen.
Trin 3 - Tertiær eller sand
En korthovedet kegle, en finkammerkegle eller en lodret skaftslagor til cubicity og fremstillet sand. Output 0 til 20 mm, 0 til 10 mm eller finere.
Små planter løber nogle gange en kæbe i den primære fase og sælger 0 til 40 mm-produktet direkte, hvilket er en legitim konfiguration, når materialet er blødt, og markedet accepterer formen. Ligeledes kan et anlæg med en skærmforsynet mobil kæbe fodre en kegle direkte, men kun hvis den skærmede fraktion reelt er inden for keglens foderområde.
Regler for foderstørrelse: Hvad en kæbe accepterer, og hvad en kegle afviser
Indføringsåbningen er en hård grænse, men det mere nyttige tal er 80 procent passerende størrelse, normalt skrevet som P80. Design dit kredsløb omkring P80 af det materiale, du faktisk vil modtage, ikke det bedste tilfælde fra en sprængningsrapport.
- Kæbeknuser: maksimal klump omkring 80 til 85 procent af foderåbningens bredde. Design konservativt, hvis klippen er slabbet.
- Standard kegleknuser: maks. foder ca. 200 til 300 mm, og den skal være sigtet, ikke run-of-mine.
- Korthovedet eller finkammerkegle: maksimal tilspænding sædvanligvis 80 til 150 mm, nogle gange mindre.
- Enhver kegleknuser: materiale, der er mindre end den lukkede sideindstilling, passerer urørt igennem og bidrager ikke med andet end slid og støj.
- Enhver kegleknuser: overdimensionerede klumper risikerer knækkede gear, bøjede aksler og beskadigelse af skålbeklædningen og er aldrig dækket af garantien.
Hårdhed, slibeevne og omkostningerne ved at gøre det forkert
To stenegenskaber driver hver valgbeslutning, og de er ikke den samme egenskab. Hårdhed, normalt udtrykt som et Bond arbejdsindeks eller i kilowatttimer pr. ton, bestemmer, hvor meget energi stenen forbruger. Slibeevne, ofte udtrykt som et Bond-slidindeks eller estimeret ud fra silicaindhold, bestemmer, hvor hurtigt dine sliddele forsvinder.
Kalksten sidder typisk i området 10 til 12 kilowatttimer pr. ton med lav slibeevne. Granit falder generelt mellem 14 og 16. Kvartsit og nogle jernmalme løber mærkbart højere, og deres silicaindhold gør dem aggressive over for mangan. En kæbeknuser håndterer alle disse i den primære fase uden den store klage, fordi knusekraften påføres langsomt. En kegleknuser klarer dem også, men linerforbruget på en meget slibende malm kan være to til tre gange højere end på kalksten, og den forskel afgør, om projektet tjener penge.
Konsekvensen er enkel. Hård, slibende sten forstærker kabinettet til en kæbe i det primære trin og en robust hydraulisk kegle i det sekundære trin, med et realistisk foringsbudget. Blødere sten åbner døren til alternative flowsheets og i nogle tilfælde til en enkelttrinsløsning.
Kapacitet, lukket sideindstilling og produktionskurven
Kapacitet er aldrig et enkelt tal. For en kæbeknuser er det en funktion af den lukkede sideindstilling, og for en kegleknuser afhænger den af den lukkede sideindstilling, det excentriske kast, kammerprofilet og fodervolumenet. To anlæg, der kører identiske maskiner, kan adskille sig voldsomt, blot fordi den ene måler kapaciteten ved en indstilling på 40 mm, og den anden angiver en indstilling på 25 mm.
Vejledende reduktionsforhold for trin — planlæg kredsløbet omkring disse tal
Lukning af en kegles indstilling reducerer gennemløbet, mens andelen af fine partikler øges. Den venstre kolonne er det sværeste produkt at lave og det, der oftest retfærdiggør en tertiær fase.
Skærmen, ikke knuseren, er normalt den egentlige flaskehals. En tertiær kegle i lukket kredsløb bærer typisk en cirkulerende belastning på 100 til 300 procent, hvilket betyder, at skærmen og transportørerne skal dimensioneres til to til fire gange den færdige tonnage. Underdimensionering af skærmen er en klassisk fejl: knuseren får skylden for dårligt output, når dækket simpelthen ikke kan passere materialet hurtigt nok.
Produktets form og graduering
Partikelformen betyder mest i beton og asfalttilslag, hvor flagede og aflange partikler reducerer bearbejdeligheden og øger efterspørgslen på bindemiddel. En kæbeknuser med et højt reduktionsforhold producerer det fladeste produkt af de gængse maskiner, hvorfor en kæbe sjældent bruges til at lave en 20 mm specifikationssten. En kegleknuser giver mærkbart bedre form på grund af dens lamineringsvirkning, og formen forbedres yderligere, når reduktionsforholdet pr. trin holdes beskedent, og knuseren kører i lukket kredsløb.
Hvis streng cubicity er det styrende krav, er det sædvanlige svar en lodret skaft-impactor til det sidste trin, fodret med en kontrolleret 10 til 20 mm fraktion. Det øger driftsomkostningerne, så det er normalt forbeholdt sand- og premium-tilslagsfraktionerne frem for hele produktsortimentet.
Gradering er et separat spørgsmål fra form. Hvis din målkurve kræver en specifik gennemløbsprocent ved flere sigter, skal kredsløbet designes bagud fra denne kurve: Vælg først sigtesnitpunkterne, og vælg derefter det knuserkammer, der producerer en tilførsel, der er egnet til disse sigter.
Kapitalomkostninger, energi og slid: Aflæsningsomkostninger pr. ton
En kegleknuser koster mere end en kæbeknuser med tilsvarende gennemløb, og den trækker også mere strøm per ton færdigt produkt. Den sammenligning er dog vildledende, fordi de to maskiner producerer forskellige produkter. Den korrekte sammenligning er pris pr. ton salgbart materiale, og ved fine størrelser vinder keglen med stor margin, blot fordi en kæbe slet ikke kan lave produktet.
Vejledende opdeling af driftsomkostninger for knuseanlæg
Andelen af hver genstand skifter med stentype. På slibende kvartsit kan sliddele overhale energien som den største enkeltlinje.
Når du vurderer tilbud, så spørg om slidomkostninger pr. ton i stedet for linerpris. En billigere kappe, der holder 40 procent færre timer, er den dyrere del. Spørg også efter den forventede levetid for foringen i timer ved en angivet lukket sideindstilling og en angivet bjergart, og til den anvendte mangankvalitet. Dette er den eneste måde at sammenligne to leverandører på ærligt, og det beskytter dig også under gennemgangen af driftsbudgettet i år to.
Fugt, ler og klæbrig foder
Kæbeknusere tåler vådt og klæbrigt materiale langt bedre end kegleknusere, simpelthen fordi kammeret er åbent i bunden og materialet presses igennem med et enkelt mekanisk slag. Lerrigt foder kan stadig forårsage opbygning på kæbepladerne og brodannelse i tragten, men maskinen bliver ved med at køre.
En kegleknuser er langt mindre tilgivende. Når foderet er fugtigt, pakkes de fine partikler ind i kammeret, knusekraften stiger, og knuseren kan begynde at "pumpe" eller køre op på sine fjedre eller aflastningscylindre. Konsekvenserne er reduceret gennemløb, et grovere og inkonsekvent produkt, accelereret linerslitage koncentreret i én zone og til sidst en blokering, der stopper anlægget. I våde klimaer eller i regntiden er et overdækket lager, en forskærm til at fjerne fine partikler og et opvarmet eller isoleret smøresystem fornuftige investeringer frem for luksus.
Højtliggende steder tilføjer en anden overvejelse: motorer og hydrauliske kraftenheder mister effektiv kapacitet, når lufttætheden falder, så den installerede effekt skal gennemgås i stedet for at kopieres fra et referenceanlæg på havniveau.
Vedligeholdelse, tilgængelighed og reservedelsstrategi
Ingen af maskinerne er vedligeholdelsesfrie, men vedligeholdelsesprofilerne er forskellige. En kæbeknuser er mekanisk enkel. Dens rutinearbejde er smøring eller oliecirkulation, kontrol af vippeplade og sæder, overvågning af kindplader og rotation eller udskiftning af kæbeplader. En kegleknuser tilføjer et hydraulisk system, et smørekredsløb med krav til olietemperatur og renhed og et sæt præcisionspasninger, der skal respekteres.
- Kæbeknuser forbrugsstoffer: fast kæbeplade, bevægelig kæbeplade, kindplader, vippeplade og sæder, lejer og tætninger.
- Forbrugsmaterialer til kegleknuser: kappe, skålforing, fatningsforing, excentriske slidplader, støvtætningsring, hydrauliske filtre og olie.
- Begge maskiner: drivremme, motorlejer, indføringsforinger og overspændingsbeholderarrangementet.
Tilgængelighed er vundet eller tabt på lagerbeslutninger. At holde et ekstra sæt liners og en vippeplade på stedet kan gøre et to-ugers produktionsstop til et fire-timers linerskifte. Til kegleknusere, en matchet sæt kegleknuser reserve- og sliddele opbevaret sammen med en dokumenteret udskiftningsprocedure er en af de højest afkastende investeringer i anlægget.
Planlæg også løft og adgang. Linerskift er tungt, begrænset arbejde, og en knuser installeret uden tilstrækkelig kranadgang eller en ordentlig platform vil tage betydeligt længere tid at servicere, end dens design tillader.
Fast, crawler eller dækmonteret: Ændrer mobilitet svaret?
Det ændrer ikke på fysikken, men det ændrer den praktiske opdeling. Et kravlemonteret kæbeanlæg er standardløsningen til kontraktknusning og til stenbrud, der flytter det primære trin med arbejdsfladen. Kæben er velegnet til et mobilt chassis, fordi den er robust, tolerant over for variabel fremføring og nem at fodre direkte fra en gravemaskine.
Mobile kegleanlæg er sædvanligvis den anden enhed i et tog: Kravlekæben løber ud på en skærm, og den afskærmede overstørrelse føder keglen med recirkulation tilbage til skærmen. Til nedrivnings- og byggeaffald producerer et transportabelt anlæg med kæbe og skærm ofte et specificeret genbrugstilslag uden nogen kegle overhovedet.
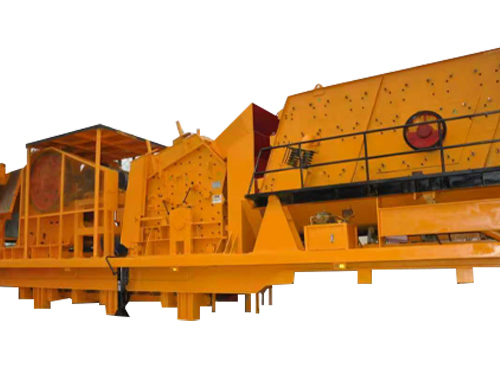
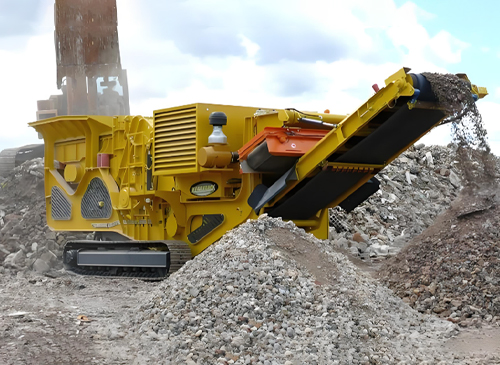 Crawler Mobile Crusher Plant Crawler mobile knuseranlæg er let at flytte på og mellem produktionssteder. Den integrerer materiale-accepterende, knusning og transport i én. Den har forskud... Se produkt →
For permanente stenbrud, der producerer høj tonnage, forbliver stationære enheder mere økonomiske pr. ton, fordi de tillader større kamre, større motorer og bedre overspændingskapacitet. Den mobile-versus-faste beslutning bør træffes efter at knusningsstadierne er defineret, ikke før.
En fem-trins beslutningsvej
- Definer foderet: maksimal klumpstørrelse, P80, bulkdensitet, fugtindhold, lerindhold og om materialet er sigtet eller run-of-mine.
- Definer produktet: målsigtekurve, påkrævet kubicitet og procentdelen af hver kommerciel fraktion, du har til hensigt at sælge.
- Beregn reduktionsstadierne: gange forventede reduktionsforhold og bekræft, at antallet af trin passer til dit ruteskema og dit budget.
- Test stenen: et arbejdsindeks og en slidværdi gør et gæt til en ingeniørbeslutning, især for hårde eller slibende aflejringer.
- Større balancen på anlægget: skærme, fødere, overspændingsbeholdere, transportører, støvkontrol og lagerlayout. Underdimensionering af disse genstande er det, der får en god knuser til at ligne en dårlig.
Hvad skal du sende for en nøjagtig anbefaling af knuser
En leverandør kan kun dimensionere en maskine korrekt i forhold til reelle data. Når du anmoder om et forslag, skal du inkludere følgende og forvente et seriøst tilbud til at referere til hvert punkt.
- Bergart, og hvis tilgængelig en petrografisk beskrivelse eller en testrapport.
- Maksimal klumpstørrelse og P80 af foderet, med en note om hvordan materialet læsses.
- Bulk densitet og fugtindhold, plus om foderet er blandet eller kommer fra en enkelt side.
- Nødvendig tonnage i tørre tons i timen, og den lukkede sideindstilling den skal nås ved.
- Målproduktkurve, ikke kun en enkelt nominel størrelse.
- Pladsforhold: højde, omgivende temperaturområde, strømforsyningsspænding og frekvens og tilgængelig plads.
- Driftsmønster: skift pr. dag, dage pr. år, og om anlægget skal drives af dit team eller en entreprenør.
- Reservedelsforventninger, herunder om du har tænkt dig at holde liners og toggles på stedet.
Shanghai Sanming Mining Equipment Manufacturing Co., Ltd. har bygget knuse- og sigteudstyr siden 2012, med produktion baseret på Qidong i Shanghai Pudong industriområde og et ISO9001 kvalitetsstyringssystem bag produktionen. Vi tager gerne imod anlægsbesøg, og vi bygger rutinemæssigt skræddersyede løsninger, hvor en standardmodel ikke helt passer til foderet eller produktkurven. Hvis du vil se, hvordan vi arbejder virksomhedsprofil og fabriksoplysninger er et rimeligt udgangspunkt. Vores gennemsnitlige leveringstid er omkring 20 dage, og en betydelig del af vores udstyr eksporteres til Centralasien, Mellemøsten, Sydamerika og Afrika, så vi er vant til at understøtte planter under krævende forhold.
Almindelige indkøbsfejl, der koster mere end knuseren
De fleste skuffende installationer kan spores til en af følgende, og ingen af dem er knuserens skyld.
- Køber alene på kapitalpris, uden at bede om slidomkostninger pr. ton ved en angivet indstilling.
- Sammenligning af kapacitetstal angivet ved forskellige lukkede sideindstillinger, hvilket får den billigere maskine til at se bedre ud på papiret.
- Køber en kegle til primær opgave, fordi stenbruddet vil spare en etape.
- Undermåler skærmen, føderen eller overspændingsbeholderen, og giver derefter knuseren skylden for lavt output.
- Ignorerer fugt og ler indtil den første regntid, hvor keglen begynder at pakkes.
- At vælge en kammerprofil efter vane i stedet for efter målproduktkurven.
- Undlader at planlægge kranadgang og opdager ved det første linjeskifte, at jobbet tager tre dage i stedet for én.
- Ikke at opbevare kritiske reservedele, derefter betale luftfragt og tabt produktion for en del, der koster lidt.
Hver af disse kan undgås med en kort teknisk gennemgang, før ordren afgives. Den anmeldelse er langt billigere end et redesign efter idriftsættelse.
Ofte stillede spørgsmål
Kan en kæbeknuser erstatte en kegleknuser til sekundær knusning?
I blødt materiale og ved lav tonnage, ja. I hård rock og i fine omgivelser, nej. En kæbeknuser kan ikke økonomisk producere et 20 mm produkt, og den flagende form, den genererer, opfylder normalt aggregatspecifikationerne. Energi- og slidomkostningerne pr. ton færdigt materiale stiger kraftigt i takt med, at målstørrelsen falder.
Kan en kegleknuser bruges som primærknuser?
Kun hvis foderet allerede er reduceret og sigtet, så det passer til kammeret, hvilket er almindeligt i nogle minedriftsdiagrammer, hvor en kæbe er erstattet af en stor gyratorium, eller hvor minen leverer forknust malm. For et stenbrud, der fodrer 600 mm afløbssten direkte, er en kegle i den primære position det forkerte valg og vil føre til blokeringer, skader og for tidligt slid.
Hvilken maskine har de laveste driftsomkostninger?
Det afhænger helt af produktstørrelsen. Ved groft output er kæben billigere pr. ton. Ved fint output er keglen billigere pr. ton, fordi en kæbe, der forsøger det samme arbejde, ville kræve flere gennemløb, mere afskærmning og mere recirkulation. Sammenlign pris pr. ton salgbart produkt, aldrig pris pr. maskintime.
Hvad er den maksimale foderstørrelse for en kegleknuser?
Omtrent 200 til 300 mm for et standardkammer og 80 til 150 mm for et korthovedet eller fint kammer, med nøjagtige grænser fastsat af modellen og foringsprofilen. Foderet skal også være sigtet og fri for overdimensionerede plader, og det skal præsenteres med en kontrolleret hastighed for at opretholde kvælefoder.
Hvorfor producerer min kegleknuser for mange fine partikler og en dårlig form?
Normalt fordi reduktionsforholdet pr. trin er for højt, sultes kammeret i stedet for choker, eller indstillingen på den lukkede side er strammere, end kredsløbet har brug for. Justering af skærmens skærepunkter, genoprettelse af korrekt chokertilførsel eller tilføjelse af et separat tertiært trin løser ofte problemet til lavere omkostninger end at skifte maskine.
Har jeg brug for begge maskiner, eller kan den ene klare hele arbejdet?
Hvis dit foder er under omkring 300 mm, og dit produkt er 40 mm eller grovere, kan én kegle ofte klare hele arbejdet. Hvis dit foder er 800 mm og dit produkt er 20 mm, har du brug for mindst to trin og normalt tre. Antallet af trin bestemmes af total reduktion, ikke af præference.
Hvor lang tid tager det at skifte kegleknuserforinger?
Med god adgang, det rigtige løfteudstyr og et lagerført reservesæt er et kappe- og skålskift typisk et enkeltskiftsjob. Uden tilstrækkelig adgang eller med forkert værktøj kan den strække sig til flere dage, hvorfor anlægslayout og reservedelspolitik fortjener opmærksomhed, før maskinen bestilles.