Spørg enhver fabriksleder, hvordan en kegleknuser fungerer, og det korte svar er enkelt: sten er knust mellem en fast konkav liner og en bevægelig kappe. Det svar er rigtigt, men det fortæller dig ikke, hvorfor en kegleknuser er så udbredt, hvorfor en maskine producerer godt formet tilslag, mens en anden laver flagende materiale, eller hvorfor dine el- og slidomkostninger kan stige uden nogen synlig ændring i maskinen. Arbejdsprincippet er ikke kompliceret, men det endelige resultat afhænger af en kæde af mekaniske og operationelle detaljer: excentrisk kast, lukket sideindstilling, foderfordeling, knusekammerprofil, hastighed og foringstilstand.
En kegleknuser komprimerer materiale i et knusekammer. Kappen er fastgjort på hovedakslen, og den nederste ende af hovedakslen sidder inde i en excentrisk bøsning. Når excentrikken roterer, gyrer akslen. Kappen bevæger sig tættere på den konkave på den ene side og længere væk på den modsatte side, igen og igen. Denne kontinuerlige roterende bevægelse ændrer volumenet i knusekammeret, så materialet klemmes, knækkes og falder nedad, indtil partiklerne er små nok til at udledes gennem bundåbningen.
Kegleknuser arbejdsprincip i almindelige ord
I én sætning: en kegleknuser er en kompressionsknuser. Den klemmer sten mellem to overflader, indtil stenen knækker. Dette er forskelligt fra en slagknuser, som kaster stenen mod en stålplade eller stenhylde, og forskellig fra en kæbeknuser, som bruger en enkelt bevægelig kæbe mod en fast kæbeplade.
Nøglen er ordet "gyrates". Kappen drejer ikke om sin egen akse. Den bevæger sig i en cirkulær bane rundt om midten af maskinen. Forestil dig en barnetop, der slingrer: toppen roterer, men dens centrum sporer en cirkel. Den samme slags bevægelse sker inde i en kegleknuser.
Når kappen bevæger sig mod den konkave, bliver mellemrummet mindre, og klippen komprimeres mellem de to manganstålforinger. Når kappen bevæger sig væk, åbnes mellemrummet, og det knuste materiale kan falde ned. Stenen bliver aldrig fanget i et eneste voldsomt slag; den modtager mange små kompressionsslag, når den bevæger sig fra toppen af kammeret til bunden.
Denne gentagne kompression skaber en mekanisme, som ingeniører kalder interpartikelbrud eller lagknusning. Partiklerne presses mod hinanden inde i knusekammeret, ikke kun mod foringerne. Lagknusning er en af grundene til, at en kegleknuser kan producere et mere kubisk produkt end en kæbeknuser. Men lagknusning virker kun, når knusekammeret holdes nogenlunde fyldt. Hvis knuseren er "udsultet", falder stenene ned på kappen og hopper rundt, hvilket øger linerslid, øger effektudsving og giver en dårlig produktform.
Den praktiske takeaway er dette: en kegleknuser virker ved at påføre et kontinuerligt tryk på en klippebund. Operatøren styrer resultatet ved at holde foderet jævnt, vælge det korrekte knusekammer og indstille den lukkede sideindstilling inden for det anbefalede område.
- Foder kommer ind i toppen af maskinen og spredes over foderpladen eller fordeleren.
- Den excentriske bøsning roterer og får kappen til at rotere.
- Sten komprimeres i kammerets lukkeside og knækker.
- Det knuste materiale falder ind i åbningsspalten og bevæger sig nedad.
- Cyklussen gentages, indtil partikelstørrelsen er mindre end udledningsgabet.
| Termin | Betydning | Hvorfor det betyder noget |
|---|---|---|
| CSS (indstilling for lukket side) | Den mindste afstand mellem kappen og konkaven i bunden af knusekammeret. | Styrer slutproduktets topstørrelse og har den største effekt på kapaciteten. |
| OSS (åben sideindstilling) | Den største afstand mellem kappen og den konkave i bunden af knusekammeret. | Påvirker gennemløb og mængden af overdimensioneret materiale. |
| Slag / excentrisk kast | Den afstand, som kappen tilbagelægger ved udløbsenden under en svingning. | Bestemmer knusekraften og kapaciteten pr. slag. |
| Knusningskammer | Mellemrummet mellem skålens foring og kappen. | Profilen styrer, hvordan materialet gribes, reduceres og formes. |
| Foderåbning | Den bredeste brugbare åbning i toppen af kammeret. | Begrænser den maksimale størrelse af sten, der kan trænge ind uden brodannelse. |
Fordi kegleknuseren er en sekundær eller tertiær maskine, er foderet normalt passeret gennem en primær kæbeknuser eller en lignende enhed. Kegleknuseren tager derefter dette materiale og reducerer det gennem en række kompressionsslag. Det er også grunden til, at en kegleknuser ikke skal behandles som en direkte erstatning for en kæbeknuser i det primære stadie: den har brug for en mindre fremføring og er designet til en anden del af reduktionskurven.
Hovedkomponenter, der gør den knusende bevægelse mulig
For at forstå, hvordan en kegleknuser fungerer, hjælper det at kende navnet og rollen for hver hovedkomponent. Maskinen er konstrueret omkring den excentriske samling, hovedakslen, knusekammeret og støttesystemerne, der holder disse dele kørende.
Den excentriske samling fortjener særlig opmærksomhed. Det er den komponent, der skaber den roterende bevægelse. Hovedakslen passer ind i en indvendig excentrisk bøsning af messing eller bronze. Selve den excentriske bøsning roterer inde i den nederste ramme på et trinleje. Fordi boringen inde i excentrikken er forskudt fra gearets midterlinje, har akslen intet andet valg end at bevæge sig i en cirkulær bane, når gearet roterer.
Denne forskudte vinkel er ikke noget, som operatøren kan ændre under normal drift. Det er fastgjort på fabrikken og beskrives normalt som kast eller slag. Et større kast giver et tungere knuseslag men øger også belastningen på gear og bøsninger. Udformningen af den excentriske samling skal matche motorkraften, knusekammeret og den type materiale, der knuses.
Kappen og konkaven er de dele, der faktisk rører klippen. Deres geometri er designet således, at kammeret bliver smallere fra top til bund. Den øverste sektion fungerer som foderåbning og rummer kortvarigt de største klumper. Den midterste del er hvor det meste af knusearbejdet udføres. Den nederste sektion, nogle gange kaldet den parallelle zone, styrer den endelige produktform.
Slidforinger er ikke permanente dele. De er designet til at blive udskiftet, og deres levetid afhænger af foderets slibeevne og hårdhed. Når linerprofilen ændres, ændres bidvinklen, den effektive CSS ændres, og knuseren begynder at opføre sig anderledes. Kontrol af foringsslid er derfor en af de vigtigste daglige vedligeholdelsesopgaver.
Trin-for-trin opdeling af knusningsprocessen
Lad os følge en komplet cyklus inde i knusekammeret. Denne cyklus gentages mange gange i sekundet, afhængigt af den excentriske hastighed.
| Fase | Hvad sker der | Resultat |
|---|---|---|
| 1. Foderfordeling | Sten kommer ind i fødetragten og rammer fordelerpladen eller falder direkte ned på kappen. | Materialet spreder sig rundt i kammeret og skaber et ensartet bund af sten. |
| 2. Kompressionsslag | Kappen bevæger sig mod den konkave på den ene side og komprimerer det indespærrede materiale. | Presset opbygges, og klippen knækker langs sine svageste sprækker og korngrænser. |
| 3. Partikelomlejring | Efter pausen sætter det finere materiale sig i tomrum mellem de større stykker. | Kammeret er klar til endnu et kompressionsslag med en tættere seng. |
| 4. Åbningsslag | Kappen bevæger sig væk fra den konkave på samme side. | Knust materiale falder nedad og bevæger sig til den næste kompressionszone. |
Processen er afhængig af kammergeometrien og tyngdekraften. Stenen behøver ikke at blive skubbet ned af mekaniske arme; den falder, fordi åbningsslaget skaber plads. Kappen og den konkave fungerer som en kontinuerlig transportør af knusezoner, hver en smule smallere end den foregående. Resultatet er en gradvis reduktion fra grovfoder til den ønskede produktstørrelse.
I en standard eller medium kegleknuser har kammeret en stejl øvre del og en kort parallel zone ved udløbet. Dette design giver en højere gennemstrømning og bruges ofte til sekundær knusning, hvor hovedmålet er kapacitet. I en korthovedet eller finkegleknuser er kammeret fladere, og den parallelle zone er længere. Materialet holdes længere i knusezonen, hvilket giver et finere og mere ensartet produkt. Det grundlæggende arbejdsprincip er det samme, men geometrien og anvendelsen er forskellige.
Omdrejningshastigheden påvirker også, hvordan knusecyklussen fungerer. En hurtigere excentrisk hastighed betyder flere slag i minuttet, hvilket kan forbedre partikelformen og reducere størrelsen af udledningen. Men hvis hastigheden er for høj, har stenen ikke tid nok til at falde ud af knusezonen, og kapaciteten falder. Hvis hastigheden er for lav, kan knuseren ikke fylde kammeret hurtigt nok, og produktet bliver grovere. Derfor er moderne kegleknusere designet med et bestemt hastighedsområde; operatøren bør ikke ændre den uden at kontrollere den oprindelige designkurve.
Typer af kegleknusere og hvordan de adskiller sig
Selvom alle kegleknusere deler det samme roterende kompressionsprincip, er de praktiske designforskelle vigtige for køberen. De mest almindelige kategorier er fjederkegleknusere, sammensatte kegleknusere, encylindrede hydrauliske kegleknusere og flercylindrede hydrauliske kegleknusere.
Fjederkegleknuser
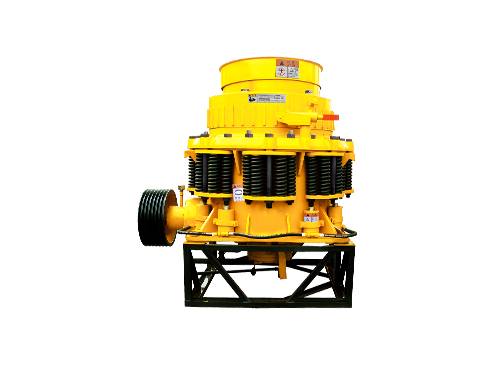
Fjederkegleknusers use a set of coil springs around the bowl. When uncrushable material enters the chamber, the springs compress and the bowl lifts, allowing the object to pass. Once the object is gone, the springs return the bowl to its original position. This design has been used for many decades and is still found in many plants. It is relatively simple, but CSS adjustment usually requires mechanical shims or a heating/cooling process, and clearing a blocked chamber is not as convenient as on hydraulic machines.
Sammensat kegleknuser
En sammensat kegleknuser kombinerer mekanisk fjederbeskyttelse med hydraulisk justering eller låsning. Det giver et bedre kompromis mellem pris og bekvemmelighed. I mange stenbrudsapplikationer er en sammensat kegleknuser et pålideligt og omkostningseffektivt valg til mellemhårde sten, og det hydrauliske låsesystem holder indstillingen stabil under drift.
Encylindret hydraulisk kegleknuser
I en encylindret hydraulisk kegleknuser understøtter og løfter en hydraulisk cylinder under hovedakslen akslen. Ved at tilføje eller frigive olie hæver eller sænker operatøren kappen, hvilket ændrer CSS. Dette design gør det også muligt at tømme knuseren hydraulisk, når kammeret er blokeret. Fordi der kun er én hydraulisk cylinder, er den mekaniske struktur enklere, og vedligeholdelsesadgang kan være lettere.
Multicylindret hydraulisk kegleknuser
Multicylindrede kegleknusere bruger flere hydrauliske cylindre arrangeret rundt om skålen til at justere skålens position. De giver normalt høj knusekraft, stabilt kraftforbrug og god kontrol over produktformen. Disse fordele gør dem populære til hård rock, højtonnage planter og for producenter, der skal køre med en stram indstilling for at maksimere bøderne eller opfylde strenge aggregatspecifikationer.
| Type | Indstillingsjustering | Overbelastningsbeskyttelse | Typisk pligt |
|---|---|---|---|
| Fjeder type | Shims eller skålrotation | Spiralfjedre | Sekundær knusning af mellemhård sten |
| Forbindelse | Hydraulisk lås eller skålrotation | Fjedre plus hydraulik | Stenbrud og grusanlæg |
| Enkeltcylindret | Hydraulisk støtte under akslen | Hydraulisk aflastning | Automatiserede linjer, medium og fin knusning |
| Multicylindret | Hydrauliske cylindre på skålen | Hydraulisk aflastning | Hard rock og højudnyttede operationer |
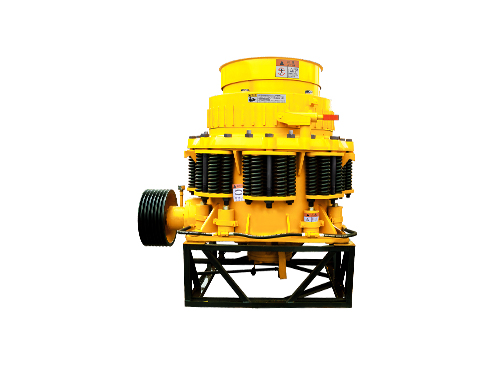
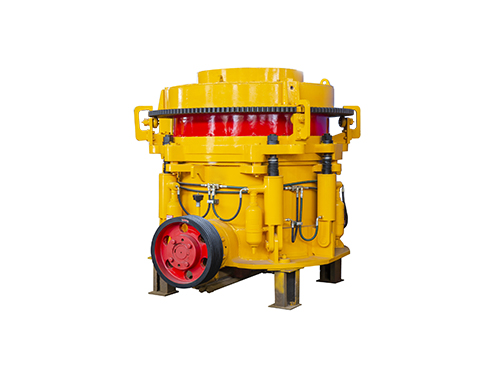
 Forbindelse Cone Crusher with Hydraulic Adjustment and Cleaning Denne sammensatte kegleknuser passer til sekundær eller tertiær knusning af hårde malme og tilbyder hydraulisk udledningsjustering, kammerrensning og fjederoverbelastningsbeskyttelse for pålidelig drift. Se produkt →
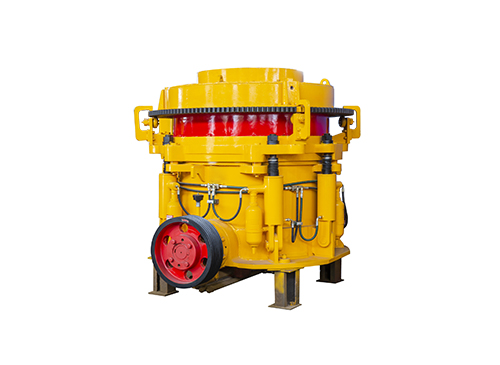 Multicylindret Hydraulic Cone Crusher for High-Tonnage Hard Rock Denne fuldt hydrauliske knuser er designet til hårde sten og planter med høj tonnage, og leverer høj reduktionseffektivitet, stabil drift og nem vedligeholdelse for stram indstillingskontrol. Se produkt →
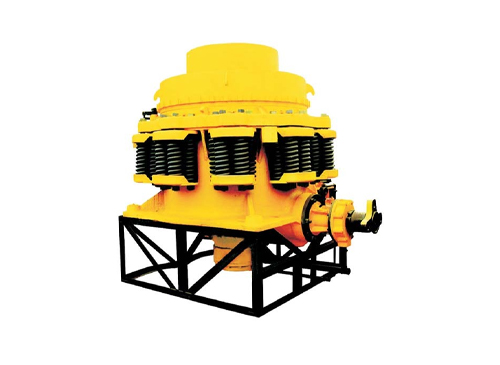
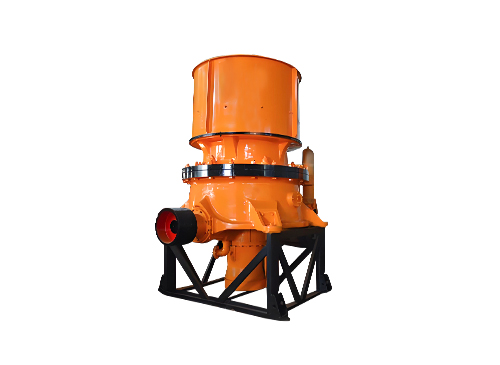 Enkeltcylindret Hydraulic Cone Crusher with Robust Design Denne 1-cylindrede kegleknuser kombinerer avanceret hydraulisk drift og enkel vedligeholdelse, hvilket giver effektiv knusning af hårde sten og minimerer nedetid og energiforbrug. Se produkt →
Vælg ikke en kegleknusertype alene efter pris. En fjedermaskine kan have en lavere indkøbspris, men hvis du skal skifte CSS ofte eller rydde kammeret regelmæssigt, kan en hydraulisk model spare mange timers arbejde i maskinens levetid. På den anden side kan en flercylindret maskine med flere dele kræve mere opmærksomhed fra vedligeholdelsesteamet. Det bedste valg afhænger af dit materiale, dine arbejdstider og dit personales færdighedsniveau.
Cone Crusher vs Jaw Crusher vs VSI Crusher
Mange anlægsejere starter udvælgelsesprocessen ved at sammenligne kegleknuseren med to andre almindelige maskiner: kæbeknuseren og VSI-knuseren (lodret akselstød). Men disse maskiner gør ikke det samme arbejde. Hver har en naturlig position i knusningsprocessen.
En kæbeknuser er en primær knuser. Den accepterer meget stort foder, nogle gange mere end en meter på tværs, og reducerer det til en størrelse, der kan håndteres af den næste maskine. En kæbeknuser bruger en simpel komprimerende handling mellem en fast kæbe og en svingende kæbe. Produktet fra en kæbeknuser er ofte fladt eller slasket, især hvis foderet er hårdt, fordi knuseslaget er kort og nip-vinklen ikke er ideel til formning.
En kegleknuser er en sekundær eller tertiær maskine. Det modtager produktet fra kæbeknuseren og reducerer det yderligere. Den roterende bevægelse og lagknusningseffekten giver en bedre partikelform end en kæbeknuser kan producere. Reduktionsforholdet i en kegleknuser er højere end i en kæbe, typisk mellem 4:1 og 8:1 afhængig af kammer og materiale. Men kegleknuseren kan ikke klare meget stort foder; fodring af det med overdimensioneret sten forårsager brodannelse og reducerer kapaciteten.
En VSI-knuser er ikke en kompressionsknuser. Den bruger en højhastighedsrotor, der kaster materialet mod en bund af sten eller mod en ambolt. Slagvirkningen giver en fremragende kubisk form, især til sand og små tilslag, og den kan generere flere fine partikler end en kegleknuser. Driftsomkostningerne pr. ton er dog normalt højere, og en VSI er mere følsom over for fugt og klæbrigt materiale. Til grovknusningsstadier er en VSI sjældent det bedste førstevalg.
| Crusher | Bedste scene | Typisk foderstørrelse | Hovedstyrke | Hovedbegrænsning |
|---|---|---|---|---|
| Kæbeknuser | Primær | 300 til 1200 mm | Accepterer stort foder, enkelt og pålideligt | Flasket produkt, lavere reduktionsforhold |
| Kegleknuser | Sekundær / tertiær | 30 til 300 mm | Kubisk produkt, høj reduktion i fine stadier | Har brug for mindre foder, kræver chokerfodring |
| VSI knuser | Tertiær / kvartær | < 60 mm | Fremragende partikelform, god sandproduktion | Højere slidomkostninger, følsomme over for fugt |
For eksempel bruger en granit tilslagslinje ofte en kæbeknuser i det primære trin, en kegleknuser i det sekundære trin og en VSI til at lave det fineste produkt. Et kalkstensanlæg kan bruge en kæbeknuser efterfulgt af en slagknuser, fordi kalksten er mindre slibende, og slagmaskinen giver et fremragende produkt med lavere slidomkostninger. Det rigtige flowskema afhænger af stenhårdhed, slibeevne, fugtindhold og målproduktspecifikationen.
Når du sammenligner disse maskiner, skal du undgå fejlen ved kun at se på købsprisen. Omkostningerne pr. ton færdigt materiale, omkostningerne til sliddele, energiforbruget og maskinens tilgængelighed er vigtigere. En billig primær knuser, der ofte stoppes for vedligeholdelse, vil koste mere end en maskine af højere kvalitet, der kører konsekvent.
Vigtige driftsvariabler, der ændrer outputkvalitet
Selv en korrekt dimensioneret kegleknuser kan give dårlige resultater, hvis den betjenes forkert. Operatøren kontrollerer flere variabler, der har en direkte effekt på produktgradering, kapacitet og foringslevetid.
Foder gradation
Det ideelle foder til en kegleknuser har en bred, men kontrolleret størrelsesfordeling. Den bør ikke kun indeholde større sten eller kun knusestøv. Når tilførslen er for fin, fyldes mellemrummene mellem grove partikler, og maskinen kan ikke generere nok tryk mellem partiklerne; når foderet er for groft, kan de største stykker ikke gribes ordentligt. Som en praktisk regel bør foderstørrelsen ikke overstige ca. 80 til 85 procent af foderåbningen. Hvis du fodrer et 200 mm kammer, er den praktiske topstørrelse cirka 160 til 170 mm. Overdimensioneret sten skal fjernes med en skalperingsskærm, før den når kegleknuseren.
Kvælefodring
Kvælefodring betyder at holde knusekammeret fuldt hele tiden. Foderbeholderen skal indeholde nok sten, så knuseren trækker en konstant belastning, og kraftforbruget forbliver stabilt. Chokefodring giver fordelene ved lagknusning, beskytter foringen mod direkte stød og hjælper med at producere et mere ensartet produkt. En udsultet kegleknuser producerer mere overdimensioneret materiale og slider de øvre liners ujævnt. Mange operatører oplever, at den simple vane med at opretholde en fuld fodertragt reducerer slidomkostningerne og forbedrer produktkvaliteten mere end nogen hardwareændring.
Indstilling for lukket side (CSS)
CSS er den mest almindelige justering, som operatøren foretager. Reduktion af CSS giver et finere produkt, men reducerer kapaciteten og øger strømforbruget. Forøgelse af CSS giver mere kapacitet, men et grovere produkt. Den korrekte indstilling afhænger af den ønskede produktklassificering og af den næste maskine i flowarket. Hvis produktet går til en skærm, skal du huske, at skærmåbningen, ikke knuseren CSS, bestemmer den endelige snitstørrelse. En god praksis er at registrere CSS, strømforbrug, tilførselshastighed og produktgradering mindst én gang pr. skift, så du kan se effekten af enhver ændring.
Fugt- og lerindhold
Fugt i foderet ændrer materialets opførsel inde i kammeret. Vådt, klæbrigt materiale kan klæbe til foringen, reducere gennemløbet og øge risikoen for blokering. I ekstreme tilfælde danner de fine partikler en pasta, der fylder udløbsåbningen. Det er ofte nødvendigt at udskille de fine partikler før kegleknuseren eller sprøjte foderet på båndet for at reducere klæbrigt ler til anvendelser med høj fugtighed.
Hastighed og slagtilfælde
Den excentriske hastighed er normalt fastsat inden for et anbefalet område for et givet kammer. Ændring af driftshastigheden til en værdi uden for producentens anbefaling vil normalt reducere effektiviteten. Slaget, eller kastet, er et designkarakteristisk for den excentriske samling. Hvis du har brug for et andet slag, skal den excentriske bøsning eller akselsamling udskiftes. Dette er ikke en rutinemæssig justering. Når du vælger en maskine, skal du bekræfte, at det tilgængelige slagområde matcher dit materiale og måloutput.
Disse variabler interagerer. En knuser, der kører med en bred CSS og et udsultet feed, viser muligvis ikke noget problem, før skærmen producerer for meget overstørrelse. Den bedste tilgang er at ændre en variabel ad gangen, måle resultatet og føre en simpel operationslog. I praksis opnås forbedringen af produktkvaliteten ofte ved først at fiksere fodersystemet og først derefter justere knuserindstillingerne.
Linerslitage og vedligeholdelse: Beskyt din investering
Slidforingerne er de hyppigst udskiftede dele i en kegleknuser. Kappen og konkaven er generelt støbt af austenitisk manganstål, et materiale, der bliver hårdere, når det stødes. Denne arbejdshærdende adfærd er det, der giver foringen dens slidstyrke. Foringens levetid afhænger af foderets slibeevne, knusetrykket, foderfordelingen og om knuseren er chokerfodret.
Flere tegn indikerer, at linerne skal udskiftes:
- Produktet bliver grovere, selv når CSS ikke er blevet ændret.
- Strømforbruget falder, fordi linerprofilen ikke længere er effektiv.
- Den ene side af kappen slides hurtigere end den anden.
- CSS'en kan ikke indstilles inden for det anbefalede område, uden at foringerne er i kontakt.
- Synlige høje pletter eller riller vises på foringens overflade.
Udskiftning af foringer er ikke kun et mekanisk arbejde. Den nye kappe skal sidde korrekt, den konkave skal monteres omhyggeligt, og foringsboltene skal kontrolleres efter de første par timers drift. En løs foring kan flytte sig under belastning, og maskinen vil ikke fungere korrekt. Det er også vigtigt at skifte både kappe og konkave på det rigtige tidspunkt; at køre en ny kappe mod en hårdt slidt konkav er spild og kan forvrænge den knusende geometri.
Smøring er lige så vigtig som liners. Den excentriske bøsning, hovedaksel og gear er afhængige af en kontinuerlig oliefilm. Hvis olietemperaturen stiger over det normale område, ændres mellemrummene inde i knuseren, og maskinen kan overophedes. Kontroller oliestanden, olietemperaturen, olietrykket og oliens tilstand hvert skift. Metalpartikler i olien er et tidligt advarselstegn på en svigtende bøsning eller gear.
Hydrauliske systemer kræver også opmærksomhed. Hydrauliktanken skal være ren, oliestanden korrekt og trykindstillingen inden for det specificerede område. Aflastningsventilen er en sikkerhedsanordning; den bør ikke bruges som et betjeningsværktøj til at løfte skålen gentagne gange under normal produktion. Når aflastningsventilen åbner, skal du inspicere systemet for slid og kontrollere, at hydraulikolien er ren.
Fordi listen over slid og reservedele er begrænset, kan nogle få nøgledele holdes på lager: et sæt foringer, en ekstra excentrisk bøsning, et kileremssæt, hydrauliske filtre og et komplet sæt tætninger. Det er mere sikkert at beholde originale erstatninger end at købe billigere dele med forskellige dimensioner. Vi opretholder et dedikeret udvalg af kegleknuser reservedele for at hjælpe operatører med at reducere nedetiden og beskytte det originale maskindesign.
| Vare | Frekvens | Kritisk kontrol |
|---|---|---|
| Linerslidprofil | Ugentligt | Ujævnt slid, slidt tandprofil, resterende tykkelse |
| Olieniveau og temperatur | Dagligt | Stabilt niveau, normal temperatur, ingen metalpartikler |
| Hydraulisk tryk | Dagligt | Stabil under opstart og belastningsændringer |
| Kilerems spænding | Månedligt | Korrekt nedbøjning, ingen glaserede eller revnede bælter |
| Bolte og skruer | Månedligt | Tæthed på ramme, konkav og fodertragt |
En kegleknuser er en kontinuerlig procesmaskine. En lille stigning i temperaturen eller en lille ændring i foringens geometri vil påvirke produktet. Hvis vedligeholdelsesteamet registrerer nøgledata hver dag, vil operatøren se tendensen, før et sammenbrud sker.
Hvad skal du tjekke, før du køber en kegleknuser
At vælge den rigtige kegleknuser er en indkøbsbeslutning, ikke kun en ingeniørbeslutning. Maskinen vil køre i tusindvis af timer, og forskellen mellem et godt match og et dårligt match måles i driftstimer og pris pr. ton. Følgende tjekliste hjælper dig med at sammenligne tilbud på en struktureret måde.
- Definer råfoderet præcist: stentype, enakset trykstyrke, slibeevne, fugt og lerindhold.
- Bekræft foderstørrelsesfordelingen: topstørrelsen, procentdelen af bøder og mængden af overstørrelse, der er typiske i din plante.
- Indstil målproduktet: påkrævet topstørrelse, produktkurve, flagegrænse og maksimalt indhold af finstoffer.
- Beregn kapaciteten med en sikkerhedsmargin: Knuseren bør ikke køre med 100 procent af dens nominelle kapacitet hele dagen lang.
- Tjek de hydrauliske funktioner: hvordan CSS justeres, hvordan trampjernet frigøres, og hvordan kammeret renses efter en blokering.
- Sammenlign linerdesign og tilgængelighed: Et veldesignet kammer kan reducere slidomkostningerne med en betydelig procentdel.
- Spørg om eftersalgssvar, reservedelslager og teknisk support.
- Undersøg producentens produktionskapacitet: svejsekvalitet, afstressende behandling, bearbejdningstolerance og testprocedurer.
En nyttig øvelse er at spørge leverandøren om knuserens ydelseskurve for dit materiale. Hvis leverandøren ikke kan give et klart forhold mellem CSS, kapacitet, strømforbrug og produktstørrelse, er tilbuddet ufuldstændigt. Kurven skal inkludere den nominelle motoreffekt og det anbefalede driftsområde for den excentriske hastighed.
Overvej de løbende omkostninger over fem år, ikke købsprisen. Sliddele, elektricitet og nedetid vil normalt koste meget mere end selve maskinen. Af denne grund foretrækker mange erfarne producenter en velunderstøttet maskine med lokale reservedele og et enkelt design, som deres egne mekanikere kan vedligeholde.
Vores egen erfaring som producent har formet måden, vi besvarer disse spørgsmål. Siden 2012 har vi designet, testet og leveret knuseudstyr til kunder i forskellige lande. Vi udgiver vores virksomhedens baggrund og produktionsdetaljer fordi vi mener, at en køber skal se, hvor og hvordan maskinen er bygget. Den gennemsnitlige leveringstid for vores standard kegleknusere er omkring 20 dage, men vi bekræfter altid leveringstiden med kunden, når konfigurationen og betalingsbetingelserne er klare.
Før du underskriver en ordre, skal du bede om at se knuseren køre i en lignende applikation, eller i det mindste bede om testdata fra fabrikken. En kegleknuser kan se ens ud udefra, men kvaliteten af støbegods, pasformen af den excentriske bøsning og nøjagtigheden af gearjusteringen afgør, hvor længe den vil holde sin indstilling under belastning.
Ofte stillede spørgsmål
Hvordan fungerer en kegleknuser trin for trin?
Foder kommer ind gennem toppen, spredes over fordelerpladen og falder ned i knusekammeret. Den excentriske bøsning roterer og får kappen til at rotere og klemmer klippen mellem kappen og den konkave. Knust materiale falder nedad og brækkes igen i den nederste del af kammeret. Materialet kommer til sidst ud gennem bunden, når partikelstørrelsen er mindre end den lukkede sideindstilling.
Hvad betyder CSS i en kegleknuser?
CSS er indstillingen for lukket side. Det er det mindste mellemrum mellem kappen og den konkave i bunden af knusekammeret. Det styrer den maksimale produktstørrelse. Reduktion af CSS gør produktet finere, men sænker kapaciteten; at øge det gør det modsatte.
Hvad er forskellen mellem standard og korthovedet kegleknusere?
En standard kegleknuser har et stejlere kammer og er beregnet til sekundær knusning, med en større tilførsel og generelt et grovere produkt. En korthovedet kegleknuser har et fladere kammer og en længere parallel zone, så materialet forbliver længere i knusezonen. Det bruges til tertiær og kvaternær knusning for at fremstille et finere produkt.
Hvorfor laver min kegleknuser for meget overdimensioneret materiale?
De mest almindelige årsager er en forkert CSS, et udsultet foder, slidte liners, en uhensigtsmæssig kammerprofil eller et foder, der er for groft. Tjek først CSS'en, se derefter på foringens tilstand og foderfordelingen. Skift en variabel ad gangen og optag resultatet.
Hvordan forhindrer jeg en kegleknuser i at blokere?
Hold foderstørrelsen inden for kammerspecifikationen, fjern om muligt fine partikler og klæbrigt materiale før knuseren, og oprethold chokertilførsel. Overvåg motorstrømmen og lyt efter usædvanlige lyde. En metaldetektor og en magnet på foderbåndet anbefales kraftigt for at forhindre trampjern i at nå knuseren.
Hvad er bedre, en-cylindret eller multi-cylindret kegleknuser?
Ingen af typerne er universelt bedre. En 1-cylindret maskine er enklere, hydraulisk vedligeholdelse er lettere, og CSS kan justeres ved at hæve eller sænke hovedakslen. En flercylindret maskine giver ofte højere knusningskraft og en mere stabil indstilling til hårde sten og applikationer med høj tonnage. Valget bør være baseret på dit materiale, din outputspecifikation og de tilgængelige vedligeholdelsesfærdigheder.
Kan en kegleknuser producere sand?
En kegleknuser kan producere fint materiale, men den er ikke en erstatning for en stødknuser med lodret aksel, når specifikationen for sand er streng. En korthovedet kegle med et lukket kredsløb kan skabe en del af knust fine partikler, men partikelformen og klassificeringen af premium fremstillet sand kræver normalt en VSI eller en ordentlig sandfremstillingsmaskine.
En kegleknuser fungerer efter et ligetil princip med excentrisk kompression, men maskinen fungerer kun godt, når hele systemet arbejder sammen. Foderkontrol, kammervalg, CSS, slaglængde, linertilstand, smøring og vedligeholdelse påvirker alle det endelige resultat. Hvis du planlægger en ny knuselinje eller udskifter en eksisterende maskine, skal du tage udgangspunkt i råvaren og den færdige produktspecifikation. Sammenlign derefter kammergeometrien, hydrauliske funktioner og reservedelsstøtte.
Den rigtige kegleknuser vil producere et stabilt produkt i årevis. Den forkerte vil skabe en lang liste af driftsproblemer. Når du vurderer en leverandør, skal du bede om ydeevnedata, testrapporter og detaljer om den faktiske maskine. Hvis du har brug for hjælp til at matche en kegleknuser til din sten, så send os din foderstørrelse, kapacitetsmål og ønskede produktklassificering. Vi kan anbefale en passende konfiguration og forklare, hvorfor den passer til dine forhold.